貼標機突然貼不準怎麼辦?先做這 3 件事
貼標機是食品、飲料、化妝品、藥品、五金、電子零件與各類包裝產線中常見的自動化設備,一旦出現貼歪、漏貼、皺褶、標籤位置忽高忽低,甚至整台設備突然停機,不只會降低生產效率,還可能造成大量標籤、瓶器與包材報廢。遇到貼標機異常時,最忌諱的是一開始就同時調整多個參數,因為這樣很容易讓原本單純的問題變得更難判斷。
貼標機異常先做這 3 件事:
- 先停止連續生產並保留異常樣品:觀察歪標、皺標、漏標是固定發生還是隨機發生
- 確認容器、標籤與感應器位置:檢查瓶身定位、標籤捲安裝方向、光電感應器是否髒污或偏移
- 先恢復穩定低速測試:不要一開始就高速運轉,先確認低速狀態下是否能穩定貼標,再逐步提高速度
貼標機是一套由輸送、定位、感應、出標、剝標、壓貼與控制系統共同完成的設備,因此「貼歪」不一定只是貼標頭的問題,「漏貼」也不一定單純是感應器故障。比較有效率的排查方式,是先觀察異常型態,再從產品輸送到標籤貼附依序檢查。
貼標機常見問題有哪些?原因、判斷與處理方向一次看
貼標機故障可以先分成「產品定位」、「標籤輸送」、「感應偵測」、「貼附品質」與「機械控制」幾大類。只看最後成品往往不夠,最好同時觀察異常發生的位置與頻率。
| 原因 | 如何判斷 | 建議行動 |
|---|---|---|
| 產品定位不穩 | 標籤忽高忽低、左右偏移或角度不一致 | 檢查導正機構、夾瓶裝置與輸送帶位置 |
| 標籤捲安裝偏移 | 標籤紙在送料過程逐漸往單側偏移 | 重新安裝標籤捲並校正導紙機構 |
| 標籤張力異常 | 標籤皺褶、拉扯、出標不穩或底紙偏移 | 依設備規範調整放卷與收卷張力 |
| 感應器髒污或偏移 | 漏標、連續出標、出標時間忽早忽晚 | 清潔並重新校正標籤與產品感應器 |
| 輸送速度不同步 | 高速時開始歪標,低速時較正常 | 重新匹配輸送速度、出標速度與壓貼速度 |
| 壓標機構調整不當 | 出現氣泡、皺褶、翹邊或貼附不完整 | 檢查壓輪、覆標帶或毛刷接觸狀態 |
| 瓶身或產品表面異常 | 標籤容易脫落、產生氣泡或局部貼不起來 | 確認表面乾燥、清潔及容器形狀是否適合 |
| 零件磨損或機構鬆動 | 調整後仍反覆偏移,或伴隨異音與震動 | 停機檢查並安排專業維修 |
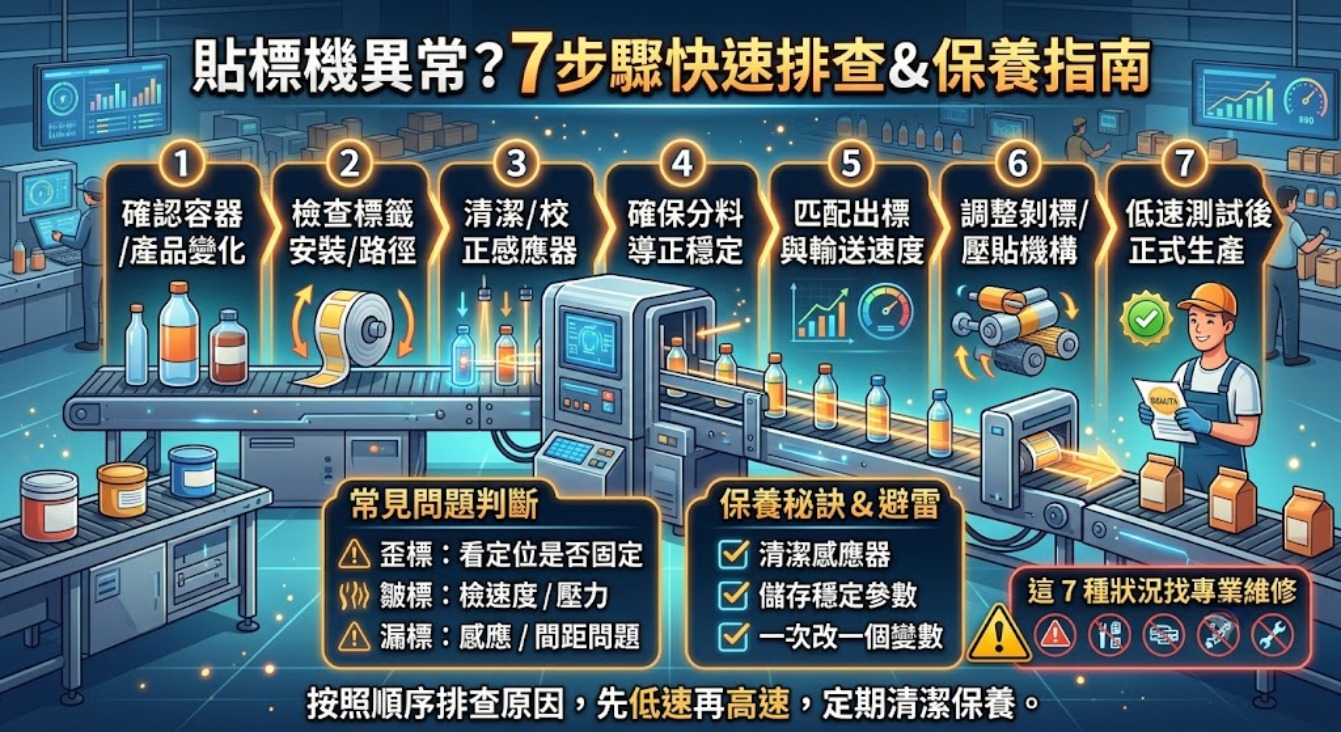
貼標機怎麼排查?7 步驟從產品進料一路檢查到出標
步驟 1:先確認容器與產品本身有沒有變化
如果貼標機昨天還正常,今天換了一批瓶子、盒子或標籤後突然開始出問題,第一個要懷疑的不是機器,而是產品條件是否改變。瓶身直徑、瓶高、表面弧度、容器軟硬度,甚至同一規格瓶子的尺寸公差,都可能影響定位與貼附效果。
尤其圓瓶貼標機如果瓶身不圓、瓶底不平,產品在旋轉覆標時就可能晃動;平面貼標機若產品厚度不一致,也可能讓標籤高度產生偏差。因此排查前先拿正常樣品與異常樣品比較,是很重要的一步。
步驟 2:確認標籤捲安裝與走紙路徑
新的標籤捲裝上去之後,如果放卷位置偏掉、導紙輪沒有對正、底紙沒有依正確路徑穿過,就可能造成標籤在運轉一段時間後逐漸往左或往右跑。
檢查時可以先關閉自動連續生產,以點動或低速方式觀察標籤底紙是否保持在固定位置。如果底紙每跑幾張就逐漸偏移,就應先處理走紙問題,而不是急著修改出標延遲參數。
步驟 3:檢查產品與標籤感應器
貼標機通常會利用產品感應器判斷物件何時進入貼標位置,再由標籤感應器判斷每一張標籤的間距。如果感應器鏡面沾有粉塵、油污、膠屑或標籤碎片,就可能造成偵測不穩。
透明標籤、透明底紙、特殊材質與反光包材,對感應方式的要求也可能與一般紙標不同。如果是在更換標籤材質後才出現漏標或連續出標,就應確認目前使用的感應器是否適用該種標籤。
步驟 4:確認產品導正與分料是否穩定
全自動貼標機除了貼標頭本身,前段的分瓶、分料與導正也非常重要。如果產品進入貼標區的間距忽大忽小,或經過輸送帶時左右晃動,即使貼標頭設定完全正確,最後的標籤位置仍然可能不一致。
可以先觀察產品尚未貼標前是否已經有晃動。如果進入貼標位置以前就不穩,應先調整導軌、分料機構或產品間距,避免一直修改貼標參數卻沒有改善。
步驟 5:檢查出標速度與輸送速度是否匹配
一台貼標機在低速運轉正常,但速度提高後開始出現歪標、皺標或氣泡,通常就要注意不同機構之間的速度匹配。如果標籤送出的速度與產品移動速度差距太大,標籤接觸產品時就容易產生拉扯或堆疊。
比較安全的調整方式是先回到已知穩定的生產速度,確認貼標品質正常後,再逐步增加速度。一次修改一個參數,才能知道到底是哪項設定影響結果。
步驟 6:確認剝標板、壓輪與覆標機構
標籤離開底紙之後,還需要準確接觸產品並完成壓貼。如果剝標板位置不正、壓輪接觸不均、覆標帶鬆緊不合,或毛刷角度不適合,都可能造成標籤邊緣先黏住、中央產生氣泡,甚至整張標籤歪掉。
圓瓶貼標尤其需要注意瓶身旋轉速度與覆標機構接觸狀態。壓得太鬆可能貼不牢,壓得過緊則可能讓軟瓶變形,因此要依容器材質與設備規格調整。
步驟 7:低速測試後再恢復正式生產
完成調整後,不建議直接恢復大量生產。可以先連續測試一小批產品,確認標籤位置、平整度、黏著狀態與漏貼率,再逐步提升到正式生產速度。
如果低速穩定、高速不穩,代表問題多半與產線同步、機構反應速度、產品間距或零件狀態有關;如果低速就已經不正常,就應重新回到前面的定位、感應與走紙步驟檢查。
貼標機歪標、皺標、漏標怎麼判斷?看成品就能先抓方向
貼標機一直歪標:先看產品是否每次都在同一位置
如果每一張標籤都固定往同一方向偏,通常可以優先檢查貼標頭、標籤路徑與導正位置;如果有時往左、有時往右,則更可能是產品晃動、分料不穩或感應觸發時間不一致。
貼標後有皺褶或氣泡:檢查速度、壓力與產品表面
皺標不代表一定是標籤品質不好。標籤張力、出標速度、容器表面弧度、壓輪接觸方式以及瓶身是否有水氣、油污,都會影響最後貼附效果。若同一卷標籤只在特定產品上皺褶,更應檢查產品表面與容器形狀。
貼標機偶爾漏標:優先檢查感應器與產品間距
如果不是完全不出標,而是每隔幾個產品就漏掉一次,很常見的排查方向就是產品感應是否穩定,以及產品間距是否一致。感應器受到灰塵、反光或產品顏色影響,也可能造成偶發性的偵測失敗。
標籤貼完容易翹起:不要只一直增加壓力
標籤翹邊可能和黏膠、瓶身材質、表面水氣、油污、灰塵、低溫或容器曲率有關。如果真正原因是表面污染,即使一直加大壓輪壓力,也未必能解決問題,反而可能造成軟質容器變形。
貼標機什麼情況不要再自己調?這 7 種狀況建議找專業維修
日常更換標籤、清潔感應器、調整導軌與基本參數通常可以由受過設備操作訓練的人員處理,但涉及電控、驅動、馬達與機械拆解時,就不建議在不熟悉設備的情況下自行處理。
- 貼標機出現明顯焦味、冒煙或電氣異常
- 馬達、伺服系統或驅動器頻繁警報
- 輸送帶突然卡死或機構出現劇烈異音
- 設定沒有改變,貼標位置卻持續大幅漂移
- 感應器已清潔校正仍無法正常偵測
- 剝標、收卷或傳動機構明顯鬆動、磨損
- 設備反覆停機,重新啟動後仍很快再次故障
特別是自動化產線中的貼標機,可能還和前段充填、封蓋、輸送以及後段噴碼、裝盒設備連線。一台設備停機有時並不是單機問題,而是整線訊號或速度同步異常。這種情況應由熟悉設備與控制系統的人員進行檢查。
貼標機平常怎麼保養?6 個習慣降低歪標、漏標與停機機率
1. 每次換線前清潔感應器與走紙區
標籤紙屑、灰塵、膠質與產品殘留物都可能逐漸累積。尤其感應器鏡面與剝標板附近,應定期依設備手冊進行清潔,降低偵測失準與標籤黏附異常的機率。
2. 換產品時不要只修改一個高度
不同瓶徑、瓶高與外型通常需要重新確認導軌、感應器、貼標頭、壓輪與覆標位置。只調貼標頭高度,卻忽略產品定位,常會造成看似設定正確、實際生產卻不穩定的情況。
3. 保存不同產品的穩定參數
若貼標機需要頻繁切換不同產品,可以記錄各產品的輸送速度、出標速度、延遲、感應設定與機構位置。下一次換線時先回到已驗證的參數,再做細微修正,會比完全重新調整有效率。
4. 不要為了追產能直接把速度拉到最高
貼標速度不是越快越好,而是要和產品進料、分料、出標與後段設備配合。若為了提高產能直接把貼標機調到高速,但前段供料不穩,實際上反而可能增加停機與重工。
5. 定期檢查耗材與易磨損零件
壓輪、輸送帶、同步帶、軸承、導輪與其他長期運動零件,都可能因使用時間增加而磨耗。若發現貼標品質需要越調越多才能維持,應檢查是否已經是機械磨損,而不是持續用參數補償。
6. 異常時一次只改一個變數
這是貼標機排查最重要的原則之一。如果同時改速度、張力、延遲與壓輪位置,即使最後恢復正常,也很難知道真正原因。建議記錄原始設定,每次只修改一項,再測試數個產品觀察結果。
貼標機常見問題 FAQ
Q1:貼標機一直貼歪是什麼原因?
常見原因包含產品定位不穩、導軌位置不正、標籤走紙偏移、感應觸發時間不一致,以及出標速度與輸送速度不匹配。建議先觀察歪標方向是否固定,再從定位與走紙開始排查。
Q2:貼標機為什麼會偶爾漏貼標籤?
偶發漏標通常可以先檢查產品感應器是否髒污或位置偏移、產品間距是否不穩,以及標籤感應是否正常。如果只在高速時漏標,也要檢查整線速度是否同步。
Q3:貼標後有皺褶怎麼辦?
可以先檢查標籤張力、產品表面、出標速度與壓貼機構。若容器有弧度或表面不規則,也要確認標籤尺寸及材質是否適合該種產品。
Q4:透明標籤為什麼常常感應不到?
透明標籤與透明底紙的偵測條件可能與一般紙標不同。如果更換透明標籤後開始發生漏標或連續出標,應確認設備目前使用的標籤感應方式是否適用該種材料。
Q5:貼標機速度越快越好嗎?
不是。實際穩定速度還要配合產品供料、間距、輸送、出標與後段設備。如果速度提高後貼標品質下降,應先找出同步問題,而不是只追求最高速度。
Q6:圓瓶貼標機為什麼容易貼斜?
圓瓶貼標時需要讓瓶身穩定旋轉。如果瓶身本身不圓、導正位置不準、覆標速度不同步或壓貼機構接觸不均,就可能造成貼斜。
Q7:貼標機標籤一直往一邊跑怎麼辦?
應先確認標籤捲是否安裝置中、導紙輪位置是否正確,以及放卷、收卷與底紙張力是否穩定。如果底紙運轉一段時間後逐漸偏移,通常要優先處理走紙路徑。
Q8:貼標機需要多久保養一次?
保養頻率應依設備型號、每日生產時間、工作環境與原廠要求安排。日常可固定清潔感應器、走紙區與貼標機構,週期性保養則應依設備手冊檢查傳動與耗損零件。
Q9:貼標機突然完全不出標怎麼辦?
先停止自動生產,確認標籤是否用完或卡住,再檢查產品感應器、標籤感應器與設備警報。如果設備出現驅動、馬達或控制系統警報,建議依設備手冊或由專業技術人員處理。
Q10:挑選貼標機時應注意哪些條件?
應先確認產品外型、尺寸範圍、標籤尺寸與材質、所需貼標位置、預估產能,以及是否需要和充填、封蓋、噴碼、輸送等設備連線。最好以實際產品與標籤進行測試,再評估設備是否適合。